|
|
Dettagli:
|
| Grado medio di polimerizzazione: | 1200-1400 | Viscosità standard B: | 2,0-4,0 Pa.s |
|---|---|---|---|
| VCM residuo: | ≤10μg/g | Finezza del raschietto: | ≤40μm |
| Candore termico: | ≥95% a 160°C per 10 min | Materia volatile: | ≤0,38% |
| Evidenziare: | Resina in pasta di PVC con grado di polimerizzazione 1200-1400,Polvere di resina PVC con viscosità di tipo B 2,0-4 |
||
CPM-31 PVC Paste Resin - Rapport Technique sur le Produit
1. Résumé Exécutif
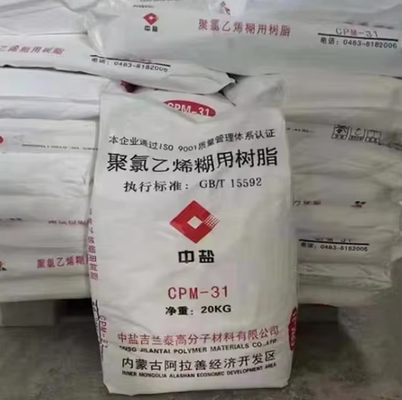
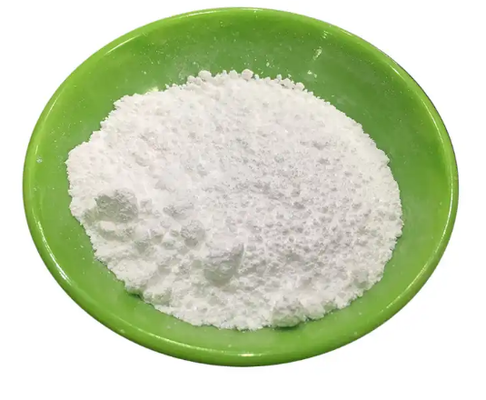
Le CPM-31 est identifié dans la fiche technique fournie comme une résine PVC en pâte de qualité, fournie sous forme de poudre blanche et référencée à la norme exécutive GB/T 155592-2008.
La source spécifie un degré de polymérisation moyen de 1200-1400 et une viscosité standard de type B de 2,0-4,0 Pa.s. Des contrôles de qualité supplémentaires couvrent les particules d'impuretés, la matière volatile, y compris l'eau, les résidus de tamisage, le monomère de chlorure de vinyle résiduel (VCM), la finesse au grattoir, une ligne source étiquetée densité apparente en chinois, et la blancheur thermique.
Ce rapport conserve les données sources tout en les développant dans un format technique destiné aux clients. Les commentaires sur l'application et le traitement sont clairement traités comme des conseils d'évaluation car la FDS d'une page ne fournit pas de recettes de formulation détaillées, de données de gélification/fusion, de propriétés mécaniques, d'emballage, de durée de conservation ou de recommandations d'utilisation finale spécifiques.
2. Aperçu du Produit
|
Article |
Information |
|
Produit / Qualité |
Résine PVC en pâte (CPM-31) |
|
Apparence |
Poudre blanche |
|
Norme exécutive |
GB/T 155592-2008 |
|
Degré de polymérisation moyen |
1200-1400 |
|
Viscosité standard de type B |
2,0-4,0 Pa.s |
|
VCM résiduel |
≤10 μg/g |
|
Finesse au grattoir |
≤40 μm |
|
Blancheur thermique |
≥95% à 160°C pendant 10 min |
3. Données Techniques
|
Paramètre |
Exigence |
Interprétation Technique |
|
Degré de polymérisation moyen |
1200-1400 |
Paramètre de caractérisation principal de la résine lié à la longueur de la chaîne polymère et au comportement au traitement. |
|
Viscosité standard B (type B) |
2,0-4,0 Pa.s |
Plage de viscosité définie par la source pour le contrôle qualité de la qualité. |
|
Nombre de particules d'impuretés |
≤20 pcs |
Contrôle la contamination visible et les matières étrangères grossières. |
|
Matière volatile (y compris l'eau) |
≤0,38% |
Contrôle l'humidité et les composants volatils. |
|
Résidu de tamisage - tamis de 250 μm |
0% |
Aucun résidu autorisé à la taille de tamis grossier spécifiée. |
|
Résidu de tamisage - tamis de 63 μm |
≤0,1% |
Contrôle les matériaux grossiers/agglomérés à la taille de tamis plus fine. |
|
VCM résiduel |
≤10 μg/g |
Limite de monomère de chlorure de vinyle résiduel définie par la source. |
|
Finesse au grattoir |
≤40 μm |
Indicateur de qualité de finesse/particules grossières. |
|
Ligne 7 - Étiquette chinoise : densité apparente |
0,2-0,4 g/ml |
La source contient un étiquetage bilingue incohérent ; la plage numérique est conservée sans inventer de propriété de remplacement. |
|
Blancheur (160°C, 10 min) |
≥95% |
Indicateur de blancheur thermique après la condition de chauffage spécifiée. |
4. Clarification des Données Sources
La septième ligne du tableau source contient une incohérence bilingue. L'étiquette chinoise indique 'densité apparente, g/ml', tandis que le texte anglais indique 'fraction massique d'extrait d'alcool /% ≤'. La valeur indiquée est de 0,2-0,4. Étant donné que la source elle-même est incohérente, ce rapport conserve l'interprétation chinoise/unité comme paramètre probable tout en signalant explicitement la divergence. Une confirmation du fournisseur est recommandée avant une utilisation contractuelle.
5. Interprétation des Performances Techniques
Degré de polymérisation : La plage de 1200-1400 est un paramètre central d'identification de la qualité. Le traitement réel du plastisol et les propriétés du produit fini dépendent également du type de plastifiant, du paquet d'additifs, de l'historique de mélange et du traitement thermique.
Viscosité de type B : La plage de 2,0-4,0 Pa.s indiquée fournit une référence de contrôle qualité. La FDS d'une page ne fournit pas la formulation de test complète, la broche, la vitesse, le temps de conditionnement ou la température, donc une comparaison directe avec d'autres fournisseurs doit utiliser des conditions de test harmonisées.
Propreté et contrôle des particules : La limite d'impuretés et les deux limites de résidus de tamisage fournissent des indicateurs utiles pour le contrôle de la contamination et des particules grossières/agglomérats, en particulier dans les traitements sensibles à l'apparence.
Matière volatile : La valeur ≤0,38% contrôle l'humidité et les autres volatils. Une teneur volatile stable peut contribuer à un stockage et à une préparation de pâte en aval plus constants.
VCM résiduel : La source limite le VCM résiduel à ≤10 μg/g. La conformité des articles finis doit être évaluée par rapport aux exigences réglementaires spécifiques du marché et de l'application visés.
Finesse au grattoir : L'exigence ≤40 μm fournit un autre indicateur de qualité lié aux particules grossières ou aux agglomérats. La méthode de test détaillée n'est pas indiquée.
Blancheur thermique : La blancheur ≥95% après 160°C pendant 10 minutes fournit une référence de couleur thermique définie. Elle ne doit pas être traitée comme une spécification complète de stabilité thermique ou de vieillissement à long terme.
6. Pertinence Potentielle des Applications
La source identifie le CPM-31 comme une résine PVC en pâte mais ne liste pas d'applications spécifiques. Le tableau suivant présente donc des contextes d'évaluation courants pour les résines PVC en pâte et n'est pas une liste d'applications certifiées par le fournisseur.
|
Contexte d'évaluation |
Paramètres sources pertinents |
Validation recommandée |
|
Formulations de plastisol |
Degré de polymérisation ; viscosité de type B |
Mesurer la viscosité initiale et vieillie dans le système plastifiant/additif du client. |
|
Revêtement et enduction |
Viscosité ; finesse ; nombre de particules d'impuretés |
Évaluer l'uniformité du revêtement, le dégazage, la gélification/fusion et la finition de surface. |
|
Processus de trempage et de moulage |
Rhéo logie de la pâte ; propreté des particules |
Valider le flux, la gélification, la fusion et le démoulage dans l'équipement réel. |
|
Systèmes PVC expansés |
Viscosité et consistance de la résine |
Confirmer la compatibilité avec les agents gonflants, les stabilisants, les charges et le profil de processus. |
|
PVC sensible à l'apparence |
Blancheur ; nombre de particules d'impuretés ; résidu de tamisage |
Évaluer la couleur, les défauts de surface et l'apparence thermique dans la formulation finale. |
7. Considérations sur la Formulation et le Traitement
Établir la viscosité du plastisol en utilisant le plastifiant, le stabilisant, la charge, le pigment et le paquet d'additifs réels du client.
Évaluer la viscosité immédiatement après le mélange et après un vieillissement défini, car la rhéo logie de la résine en pâte peut évoluer avec le temps.
Optimiser la séquence de mélange, le cisaillement et le dégazage pour obtenir un comportement de pâte reproductible et minimiser l'air emprisonné.
Déterminer les conditions de gélification et de fusion expérimentalement ; la source ne fournit pas la température de gélification, le temps de fusion ou les courbes rhéo logiques.
Pour les produits sensibles à l'apparence, combiner les contrôles d'impuretés, de résidus de tamisage et de finesse avec l'inspection de la surface finie.
Évaluer la couleur thermique dans le profil de four/processus réel du client en plus de la condition de blancheur de 160°C/10 min de la source.
8. Contrôle Qualité et Inspection à Réception
|
Article d'inspection |
Exigence source |
Utilisation recommandée du CQ |
|
Apparence |
Poudre blanche |
Inspection visuelle des lots. |
|
Degré de polymérisation moyen |
1200-1400 |
Confirmer la cohérence de la qualité par rapport au COA du fournisseur. |
|
Viscosité de type B |
2,0-4,0 Pa.s |
Surveiller la cohérence de la résine d'un lot à l'autre. |
|
Particules d'impuretés |
≤20 pcs |
Contrôle de la propreté / contamination. |
|
Matière volatile |
≤0,38% |
Contrôle de l'humidité et des volatils. |
|
Résidu de tamis de 250 μm |
0% |
Contrôle des particules grossières. |
|
Résidu de tamis de 63 μm |
≤0,1% |
Contrôle des agglomérats/résidus de tamis fin. |
|
VCM résiduel |
≤10 μg/g |
Contrôle des monomères résiduels. |
|
Finesse au grattoir |
≤40 μm |
Contrôle de la qualité de la finesse. |
|
Blancheur thermique |
≥95% |
Vérification de la rétention de couleur à 160°C pendant 10 min. |
9. Résumé de l'Évaluation Commerciale et Technique
|
Dimension |
Évaluation basée sur la FDS fournie |
|
Produit |
Résine PVC en pâte CPM-31 |
|
Norme |
GB/T 155592-2008 |
|
Forme physique |
Poudre blanche |
|
Degré de polymérisation |
1200-1400 |
|
Référence de viscosité |
Viscosité standard de type B 2,0-4,0 Pa.s |
|
Propreté |
Particules d'impuretés ≤20 ; résidu de tamisage contrôlé |
|
Monomère résiduel |
VCM ≤10 μg/g |
|
Finesse |
Finesse au grattoir ≤40 μm |
|
Indicateur de couleur thermique |
Blancheur ≥95% à 160°C pendant 10 min |
|
Limitation clé |
Aucune donnée détaillée sur l'application, le traitement, les propriétés mécaniques, l'emballage ou la durée de conservation dans la source |
10. Stockage, Manipulation et Sécurité
La FDS fournie ne contient pas d'instructions détaillées sur l'emballage, la durée de conservation, le stockage ou la sécurité. Les utilisateurs doivent obtenir la fiche de données de sécurité (FDS) actuelle du fournisseur et la documentation commerciale sur le stockage/l'emballage avant d'acheter ou de manipuler le matériau.
Comme pratique générale de manipulation des résines en poudre, maintenir un stockage propre et sec, garder les emballages fermés, éviter la contamination et la génération inutile de poussière, et préserver la traçabilité des lots. Ces points sont des conseils techniques généraux plutôt que des exigences du CPM-31 énoncées par la source.
11. Limitations des Données Fournies
La source est un tableau technique bilingue d'une page. Elle ne fournit pas les méthodes de test complètes pour tous les paramètres, les détails de formulation des plastisols, les courbes de vieillissement de la viscosité, la distribution granulométrique, l'absorption du plastifiant, le comportement de gélification/fusion, le temps de stabilité thermique, les propriétés mécaniques, l'emballage, la durée de conservation ou les recommandations d'application détaillées.
Aucune valeur numérique non étayée n'a été ajoutée à ce rapport. La qualification commerciale finale doit utiliser la FDS actuelle du fournisseur, le COA, la FDS et la documentation technique spécifique à l'application, avec une attention particulière à la clarification de l'étiquetage bilingue incohérent de la ligne 7.
12. Conclusion
Le CPM-31 est présenté dans la FDS fournie comme une résine PVC en pâte en poudre blanche référencée à la norme GB/T 155592-2008. Les contrôles de qualité documentés comprennent un degré de polymérisation moyen de 1200-1400, une viscosité de type B de 2,0-4,0 Pa.s, des particules d'impuretés ≤20, une matière volatile ≤0,38%, un résidu de tamis de 250 μm de 0%, un résidu de tamis de 63 μm ≤0,1%, un VCM résiduel ≤10 μg/g, une finesse au grattoir ≤40 μm et une blancheur thermique ≥95% à 160°C pendant 10 minutes.
Pour l'approbation du client, le matériau doit être évalué dans la formulation de plastisol et la voie de traitement réelles. Les principaux éléments d'essai devraient inclure la viscosité initiale et vieillie, la dispersion, le dégazage, la gélification/fusion, l'apparence de surface, la stabilité de la couleur thermique et les performances du produit final.
Les données techniques fournies constituent un point de départ utile pour la comparaison des qualités et l'inspection à la réception, mais les essais d'application et la documentation actuelle du fournisseur restent nécessaires pour la qualification commerciale finale.
Notes:
N'hésitez pas à nous contacter pour obtenir le manuel détaillé.
Qingdao Botian Chemical Co., Ltd appartient à Qingdao Tida International Trade Co., Ltd, fondée en 2003. Après dix-huit ans d'innovation technologique et scientifique et de gestion de ligne de production, nous sommes devenus l'entreprise leader dans la production et la vente internationale de produits de dioxyde de titane et de résines PVC en pâte.
Les principaux produits comprennent plus d'une douzaine de produits chimiques de haute précision qui sont du dioxyde de titane par procédé au chlorure et au sulfate, de l'oxychlorure de titane, du tétrachlorure de titane, du laitier de titane de haute qualité, de la résine PVC en pâte, de la soude caustique, etc. Avec une équipe R&D professionnelle, soudée et jeune, le produit bénéficie de preuves scientifiques et d'une garantie de qualité de haute précision et pureté.
Les affirmations chinoises disent que douze ans est un cycle. Botian & Tida au cours des douze dernières années de développement scientifique et technologique. Toujours adhérer à l'idéal du bénéfice scientifique pour l'humanité, avec une attitude scientifique exaltée pour l'innovation des produits leaders et la recherche et le développement ; Botian au cours des douze dernières années de développement du marché, adhérer à la demande du marché, pour travailler devant notre industrie avec une attitude et une stricte maîtrise des tendances de la demande du marché, s'engager à développer un marché international diversifié. Les talents croient fermement que l'honnêteté est un bien-être riche, la crédibilité des marées naturelles, devenant des leaders de l'industrie.
Dans les années à venir, Botian & Tida continuera d'avancer de manière stable et ferme. Maintenir la relation commerciale avec les grandes entreprises d'État nationales et les pays d'Asie du Sud-Est, d'Amérique du Nord et d'Europe. Dans le même temps, nous accueillons sincèrement et attendons avec impatience votre arrivée - le nouveau partenaire de TIDA.
Science respectée, bénéfice de l'humanité, coopération et innovation, gagnant-gagnant durable

Persona di contatto: Louis Liu
Telefono: 13675620692
Fax: 86-532-89088579


 Italian